ใน
ความหนาของผนังเป็นตัวเลขแรกที่สายการอัดรีดต้องควบคุม และยังเป็นพารามิเตอร์แรกที่เบี่ยงเบนไปเมื่อผู้ปฏิบัติงานปรับความเร็วการดึงออก ความเร็วของสกรู หรืออุณหภูมิของหัวด้วยมือ บนสายเคเบิล 600 V ที่มีผนังฉนวน 1.0 มม. ความเยื้องศูนย์ 0.05 มม. สามารถตัดผนังขั้นต่ำได้ถึง 0.85 มม. นั่นก็เพียงพอแล้วที่จะล้มเหลวในการทดสอบความทนทานต่อ AC ตามปกติ แม้ว่าความหนาโดยเฉลี่ยจะดูถูกต้องก็ตาม นี่คือจุดที่กระบวนการอัดขึ้นรูปอัตโนมัติสำหรับส่วนประกอบไฟฟ้าได้รับผลตอบแทน
ระบบอัตโนมัติจะย้ายการตัดสินใจจากมือของผู้ปฏิบัติงานไปยังตัวควบคุมวงปิด เมื่อสายการผลิตทำงาน ระบบจะปรับความเร็วของสกรู อัตราการดึงออก และแรงกดของครอสเฮดอย่างต่อเนื่อง เพื่อให้เส้นผ่านศูนย์กลางและความจุที่วัดได้อยู่ภายในหน้าต่างที่คับแคบ ผลลัพธ์ที่ได้คือผลิตภัณฑ์ที่ผ่านการทดสอบไดอิเล็กทริกได้อย่างน่าเชื่อถือมากขึ้น และเป็นกระบวนการที่ใช้โพลีเมอร์น้อยกว่าสายการผลิตที่ปรับด้วยตนเอง
สิ่งที่ระบบอัตโนมัติควบคุมได้จริงในสายการอัดรีดสายเคเบิล
เป็นเรื่องง่ายที่จะนึกถึงระบบอัตโนมัติของการอัดขึ้นรูปเพียงแค่เพิ่ม PLC เข้ากับแผงไฟฟ้า ในทางปฏิบัติ สายการอัดรีดส่วนประกอบทางไฟฟ้าสมัยใหม่ใช้ลูปควบคุมอิสระหลายลูปที่ซิงโครไนซ์กับการอ้างอิงความเร็วหลักหนึ่งรายการ
อุณหภูมิและความดันหลอมเหลว
กระบอกของเครื่องอัดรีดแบ่งออกเป็นสี่ถึงหกโซนทำความร้อน โดยแต่ละโซนมีเทอร์โมคัปเปิลและตัวควบคุม PID ของตัวเอง ในเส้นที่ได้รับการปรับแต่งอย่างดี ค่าเบี่ยงเบนจากค่าที่ตั้งไว้จะอยู่ภายใน ±1.5°C เมื่อค่าเบี่ยงเบนเพิ่มขึ้นเกิน ±5°C การไหลของของเหลวจะเปลี่ยนแปลงมากพอที่จะทำให้เกิดการเปลี่ยนแปลงที่มองเห็นได้ในเส้นผ่านศูนย์กลางภายนอก ระบบอัตโนมัติจะรักษาความเบี่ยงเบนของโซนให้น้อยและติดตามแรงกดที่ส่วนหัว ซึ่งเป็นตัวบ่งชี้ที่แท้จริงของความหนืดหลอมเหลว
ความเร็วของสกรู ความเร็วของเส้น และผลป้อนกลับ
สกรูให้เอาท์พุตหลอมเหลว และอุปกรณ์ดึงออกจะกำหนดความเร็วเชิงเส้นของสายเคเบิล ในสายการผลิตอัตโนมัติ ระบบควบคุมจะคำนวณอัตราส่วนจากค่าป้อนกลับของเส้นผ่านศูนย์กลางและปรับความเร็วของสกรูก่อน ในขณะที่แรงดึงออกจะรักษาความเร็วของสายการผลิตให้คงที่ ซึ่งจะช่วยลดเวลาระหว่างการเบี่ยงเบนเส้นผ่านศูนย์กลางและการแก้ไข เกจวัดเส้นผ่านศูนย์กลางแบบออปติคอลและเซ็นเซอร์ความจุไฟฟ้าเป็นอุปกรณ์ป้อนกลับที่พบมากที่สุดสองชนิด สัญญาณความจุมีประโยชน์อย่างยิ่งสำหรับโฟม PE ซึ่งบ่งชี้อัตราส่วนการขยายตัวได้ดีกว่าเส้นผ่านศูนย์กลางเพียงอย่างเดียว
อัตราส่วนชั้นการอัดรีดร่วม
เมื่อสายเคเบิลมีโครงสร้างสองชั้นหรือสามชั้น แต่ละชั้นจะมีเครื่องอัดรีดของตัวเอง อัตราส่วนระหว่างชั้นจะต้องคงที่เพื่อหลีกเลี่ยงจุดแห้งที่ส่วนต่อประสาน ระบบอัตโนมัติจะควบคุมความเร็วของสกรูแต่ละตัวที่สัมพันธ์กับความเร็วของสายการผลิตหลัก โดยใช้เครื่องป้อนแบบกราวิเมตริกหรือโหลดเซลล์บนฮอปเปอร์เพื่อวัดน้ำหนักโพลีเมอร์แบบเรียลไทม์
วัสดุและความคลาดเคลื่อนที่ทำให้การอัดขึ้นรูปด้วยไฟฟ้าแตกต่างออกไป
การอัดขึ้นรูปโปรไฟล์พลาสติกสำหรับกรอบหน้าต่างและการอัดฉนวนลวดมีลักษณะคล้ายกัน แต่การใช้งานส่วนประกอบทางไฟฟ้าทำให้มีข้อจำกัดที่เข้มงวดมากขึ้นกับผลิตภัณฑ์ขั้นสุดท้าย สำหรับสายเคเบิลที่ควบคุมโดย IEC 60502-1, UL 44 หรือ GB/T 12706 ความหนาของฉนวนขั้นต่ำถือเป็นรายการตรวจสอบภาคบังคับ เส้นอัตโนมัติจะรักษาความหนาของผนังโดยเฉลี่ยให้ใกล้กับค่าที่กำหนด ซึ่งหมายความว่าต้องใช้โพลีเมอร์น้อยลงในการรับประกันขั้นต่ำ ในทางปฏิบัติ สิ่งนี้มักจะแปลเป็นการประหยัดวัสดุ 3% ถึง 7% บนชั้นฉนวน
| วัสดุ | ข้อกำหนดอิเล็กทริกที่สำคัญ | ความท้าทายของระบบอัตโนมัติ |
|---|---|---|
| พีวีซี | ความต้านทานของฉนวนคงที่ที่ 70°C | ระยะเวลาการประมวลผลที่กว้าง แต่การสะสมตัวที่เสื่อมโทรมส่งผลต่อแรงกดที่ศีรษะเมื่อเวลาผ่านไป |
| เอ็กซ์แอลพีอี | การดูดซึมความชื้นต่ำมากและมีความแข็งแรงในการสลายตัวสูง | ขั้นตอนการเชื่อมโยงข้ามต้องใช้อุณหภูมิหลอมเหลวและการประสานความเร็วของสายการผลิตที่แม่นยำ |
| พีอีโฟม | ค่าคงที่ไดอิเล็กตริกต่ำสำหรับการส่งข้อมูลความเร็วสูง | การฉีดสุญญากาศและแก๊สจำเป็นต้องป้อนกลับตามความจุไฟฟ้าอย่างรวดเร็ว |
| ยางซิลิโคน | ทนต่ออุณหภูมิสูงสำหรับสายไฟ EV และเครื่องใช้ไฟฟ้า | ละลายอ่อนด้วยความต้านทานแรงดึงต่ำ จะต้องควบคุมความตึงในการดึงออกอย่างเข้มงวด |
| เทฟล่อน | ทนต่ออิเล็กทริกและสารเคมีได้ดีเยี่ยม | ก๊าซนอกที่มีฤทธิ์กัดกร่อนและความหนืดหลอมเหลวสูงต้องการการออกแบบสกรูและกระบอกที่ทนต่อการกัดกร่อน |
วัสดุแต่ละชนิดผลักดันกลยุทธ์ระบบอัตโนมัติไปในทิศทางที่แตกต่างกัน สำหรับ PVC และ XLPE ความเสถียรของอุณหภูมิและการตัดความเร็วของเส้นเป็นสิ่งสำคัญอันดับแรก สำหรับโฟม PE ตัวควบคุมจะต้องตอบสนองต่อค่าความจุไฟฟ้าที่ลอยไปภายในไม่กี่วินาที สำหรับซิลิโคนและเทฟล่อน ความหนืดจะเปลี่ยนแปลงไปมากตามแกนท่อ ทำให้การปรับด้านแรงดันมีความสำคัญมากกว่าการปรับด้านอุณหภูมิ
สิ่งที่ควรมองหาเมื่อซื้อสายการอัดรีดแบบอัตโนมัติ
การตัดสินใจลงทุนในสายการผลิตแบบอัตโนมัติควรขับเคลื่อนด้วยต้นทุนของเศษซากและการทำงานซ้ำ ไม่ใช่จากความสวยงามของแผงควบคุม หากสายการผลิตหนึ่งผลิตสายเคเบิลได้ 1,000 กม. ต่อปีและปฏิเสธ 2% ของสายเคเบิลเนื่องจากการเบี่ยงเบนของผนังฉนวน โดยอ้างว่า 2% ที่มีการควบคุมแบบวงปิดจะจ่ายสำหรับต้นทุนส่วนใหญ่ของการอัพเกรดเครื่องอัดรีดที่ทันสมัย
เมื่อประเมินซัพพลายเออร์ ประเด็นต่อไปนี้มีความสำคัญมากที่สุด
- การควบคุมเส้นผ่านศูนย์กลางแบบวงปิดควรใช้แกนการวัดอย่างน้อยสองแกน เพื่อให้มองเห็นความเยื้องศูนย์ได้ในขณะที่สายเคเบิลยังคงเคลื่อนที่อยู่
- PLC ควรบันทึกตัวแปรกระบวนการทุกวินาทีและเก็บข้อมูลไว้สำหรับกะการผลิตอย่างน้อยหนึ่งกะ ทำให้สามารถติดตามปัญหาด้านคุณภาพกลับไปยังการเปลี่ยนแปลงความเร็วที่เฉพาะเจาะจงได้
- ครอสเฮดและสกรูควรตรงกับตระกูลโพลีเมอร์ที่คุณดำเนินการ ครอสเฮดที่ออกแบบมาสำหรับโฟมพีวีซีจะไม่สร้างชั้นกึ่งตัวนำที่สม่ำเสมอบนสาย XLPE
- โครงสร้างสัญญาณเตือนควรเป็นแบบดริฟท์ คำเตือนเมื่อแรงดันหลอมเหลวเบี่ยงเบนไปจากค่าเฉลี่ยที่ทำงานมากกว่า 8% สามารถป้องกันความเสียหายของครอสเฮดก่อนที่จะปิดเครื่องโดยสมบูรณ์
ความเร็วยังเป็นเครื่องเตือนใจว่าเหตุใดระบบอัตโนมัติจึงไม่สามารถต่อรองได้ ที่ความเร็ว 200 ม./นาที สายเคเบิลจะเคลื่อนที่มากกว่า 3 ม. ต่อวินาที ตัวควบคุมวงปิดตอบสนองในหน่วยมิลลิวินาที ในขณะที่ผู้ปฏิบัติงานเอื้อมมือไปที่ปุ่มเพื่อให้สายเคเบิลนอกข้อกำหนดหลายเมตรผ่านไปได้
สำหรับสายฉนวนหลักที่ใช้ PVC, PE หรือ XLPE สายการผลิตฉนวนลวดความเร็วสูงพร้อมตู้ควบคุมในตัวและป้อนกลับเส้นผ่านศูนย์กลางเป็นจุดเริ่มต้นทั่วไป
 สายการผลิตฉนวนลวดความเร็วสูงสำหรับคอร์ไวร์ สายการผลิตนี้ผสานรวมการอุ่น การอัดขึ้นรูป และการทำความเย็นด้วยการควบคุมที่แม่นยำ ทำให้มั่นใจได้ถึงความหนาของฉนวนที่สม่ำเสมอและความเข้มข้นสูงสำหรับสายไฟแกน PVC, PE หรือ XLPE ทำให้เหมาะสำหรับงานฉนวนหลัก ดูผลิตภัณฑ์ →
หากโครงสร้างสายเคเบิลของคุณใช้ชั้นที่แตกต่างกันทางไฟฟ้า การควบคุมอัตราส่วนชั้นจะกลายเป็นปัจจัยในการตัดสินใจ สายการผลิตการอัดรีดร่วมสองหรือสามชั้นช่วยให้เครื่องอัดรีดแต่ละเครื่องซิงโครไนซ์กับการอ้างอิงความเร็วหลักหนึ่งรายการ
 สายการผลิตรีดร่วมแบบสองชั้นหรือสามชั้น ด้วยเครื่องอัดรีดแบบซิงโครไนซ์และการอ้างอิงความเร็วหลัก สายการผลิตนี้รับประกันการควบคุมอัตราส่วนชั้นที่แม่นยำสำหรับสายเคเบิลหลายชั้น ซึ่งจำเป็นเมื่อวัสดุที่แตกต่างกันต้องถูกอัดรีดร่วมกันด้วยความแม่นยำ ดูผลิตภัณฑ์ →
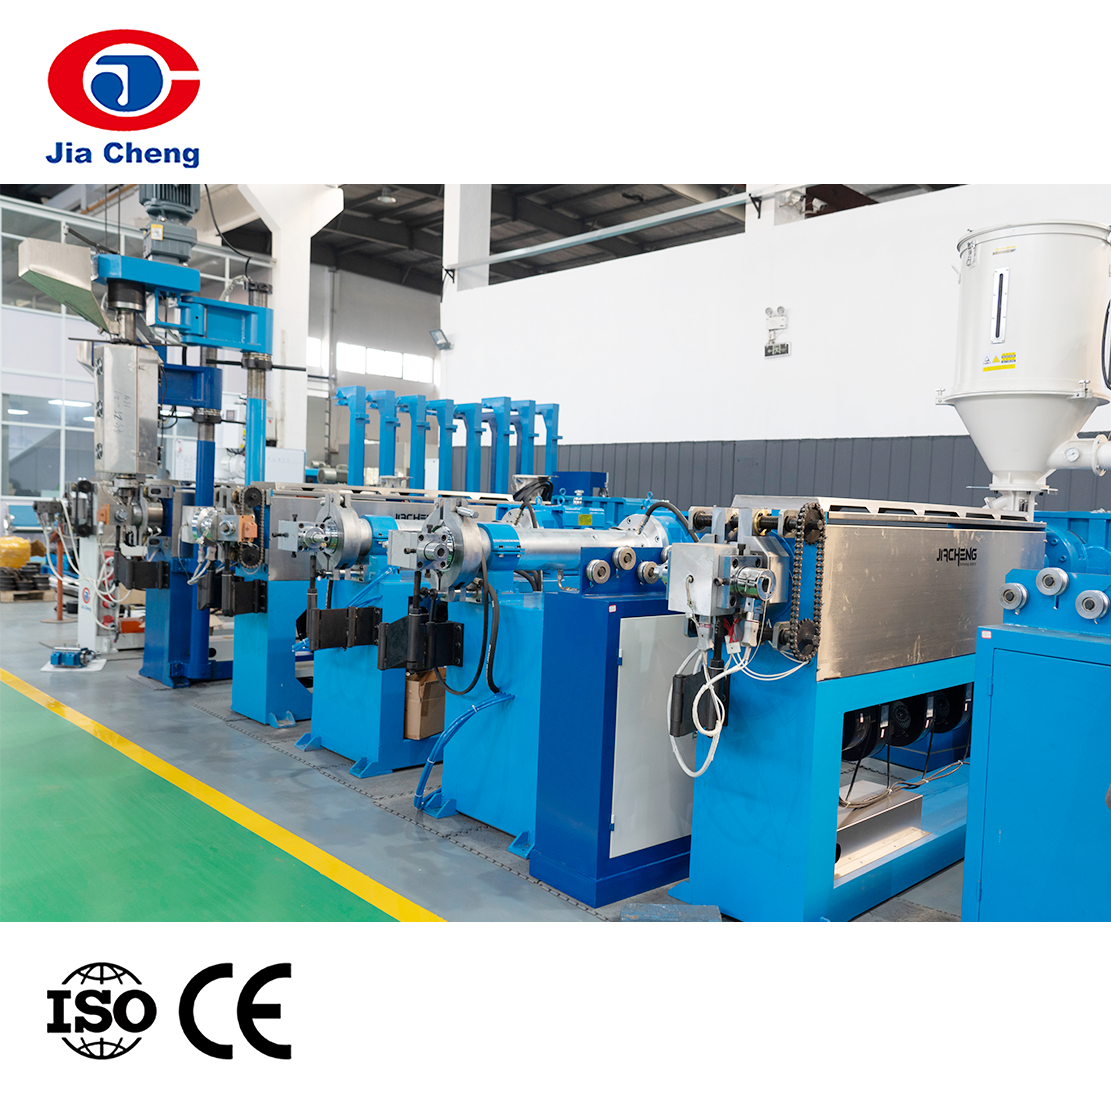
สำหรับการอัดขึ้นรูปปลอกและแจ็คเก็ตขั้นสุดท้าย ลำดับความสำคัญจะเปลี่ยนไป การอัดขึ้นรูปของเปลือกมักจะหนากว่าและหนักกว่า ดังนั้นแรงดึงที่ดึงออกมาจึงมีความสำคัญมากกว่าความจุ เครื่องอัดรีดแบบปลอกสายเคเบิลที่สร้างขึ้นรอบๆ สกรูที่มีความเบี่ยงเบนต่ำและชุดดึงออกที่แข็งแกร่งคือเครื่องมือที่เหมาะสม
 เครื่องอัดรีดปลอกสายเคเบิลสำหรับการอัดรีดแจ็คเก็ต เครื่องจักรนี้สร้างขึ้นด้วยสกรูที่มีความเบี่ยงเบนต่ำและอุปกรณ์ดึงออกที่แข็งแกร่ง สามารถจัดการกับวัสดุที่มีเปลือกหนาขึ้น โดยรักษาความหนาของผนังที่สม่ำเสมอเพื่อการปกป้องสายเคเบิลขั้นสุดท้าย ดูผลิตภัณฑ์ →
อย่าละเลยตัวนำที่คุณป้อนเข้าไปในเครื่องอัดรีด
การตัดสินใจเกี่ยวกับระบบอัตโนมัติทุกครั้งในสายการอัดรีดสามารถถูกทำลายโดยตัวนำที่ไม่เสถียร หากลวดทองแดงที่เข้าสู่ครอสเฮดมีเส้นผ่านศูนย์กลางต่างกันหรือมีการยืดตัวไม่สม่ำเสมอ ความหนาของผนังจะยังคงผันผวนไม่ว่าจะปรับลูปควบคุมการอัดขึ้นรูปแน่นแค่ไหนก็ตาม
ความสม่ำเสมอในการดึงลวดส่งผลต่อพื้นที่หน้าตัดของตัวนำและความต้านทาน เส้นผ่านศูนย์กลางลวดที่เปลี่ยนแปลง 1% จะเปลี่ยนพื้นที่ตัวนำประมาณ 2% นั่นคือเหตุผลที่โรงงานเคเบิลที่ลงทุนในระบบอัตโนมัติของการอัดขึ้นรูปมักจะกระชับกระบวนการวาดต้นทางให้เข้มงวดขึ้นด้วย หากคุณยังคงประเมินเส้นวาดใหม่อยู่ ก็คุ้มค่าที่จะทำความเข้าใจ เครื่องแยกส่วนแบบแท่งจัดการความตึงเครียดได้อย่างไร เนื่องจากความแปรผันของแรงดึงระหว่างการวาดเป็นสาเหตุทั่วไปของความไม่สอดคล้องกันของการยืดตัวของตัวนำ
ความสัมพันธ์ระหว่างคุณภาพการดึงและความเสถียรของการอัดขึ้นรูปถือเป็นหนึ่งในการปรับปรุงที่คุ้มค่าที่สุดสำหรับผู้ผลิตสายเคเบิล ตัวนำที่มีความเสถียรจะช่วยลดปริมาณวัสดุที่ต้องเติมลงในฉนวนเพียงเพื่อให้เป็นไปตามข้อกำหนดขั้นต่ำของผนัง
สิ่งนี้มีความหมายต่อพื้นที่การผลิตของคุณอย่างไร
ระบบอัตโนมัติของกระบวนการอัดขึ้นรูปสำหรับส่วนประกอบไฟฟ้าไม่ใช่การตัดสินใจซื้อเพียงครั้งเดียว เป็นการผสมผสานระหว่างการควบคุมอุณหภูมิแบบวงปิด การซิงโครไนซ์สกรูและการดึงออก การป้อนกลับจากเซ็นเซอร์เส้นผ่านศูนย์กลางและความจุ และการปรับเฉพาะวัสดุ ประโยชน์ของการได้รับสิทธิ์ทั้งสี่ประการคือ ผลิตภัณฑ์ที่ผ่านการทดสอบไดอิเล็กทริกอย่างสม่ำเสมอและพื้นที่การผลิตที่สิ้นเปลืองโพลีเมอร์น้อยลง
จุดเริ่มต้นที่เป็นประโยชน์มากที่สุดคือการวัดอัตราของเสียและการทำงานซ้ำในปัจจุบัน จากนั้นระบุเส้นที่มีปริมาตรสูงสุด และเริ่มต้นด้วยเส้นผ่านศูนย์กลางวงปิดและตัวควบคุมความเร็วของเส้นบนเส้นนั้น เมื่อทีมผู้ปฏิบัติงานได้รับความมั่นใจ ให้เพิ่มผลตอบรับด้านความจุสำหรับไลน์โฟม การควบคุมอัตราส่วนชั้นสำหรับไลน์การอัดขึ้นรูปร่วม และการบันทึกข้อมูลเพื่อรองรับการตรวจสอบย้อนกลับ
หากคุณกำลังเปลี่ยนเครื่องอัดรีดที่มีอยู่หรือสร้างสายการผลิตใหม่จากซัพพลายเออร์รายเดียว ก็คุ้มค่าที่จะถามว่าระบบควบคุม การออกแบบสกรู ครอสเฮด และชุดลากได้รับการออกแบบทางวิศวกรรมให้เป็นระบบเดียวหรือไม่ เส้นการอัดขึ้นรูปที่แสดงในการ์ดผลิตภัณฑ์ด้านบนสร้างขึ้นโดย Jiangsu Jiacheng Technology โดยคำนึงถึงแนวทางบูรณาการดังกล่าว