ใน
"สายการผลิตเหล็กลวดแบบครบวงจร" หมายถึงอะไรในการผลิตสายเคเบิล?
เมื่อโรงงานเคเบิลวางแผนที่จะเพิ่มกำลังการผลิต การตัดสินใจมักจะไม่เกี่ยวกับเครื่องจักรเพียงเครื่องเดียว ผู้ผลิตอาจมีหน่วยแยกชิ้นส่วนของก้านที่เสื่อมสภาพซึ่งยังคงเชื่อถือได้ แต่สายการพันกันที่อยู่เบื้องหลังทำให้เกิดปัญหาคอขวด ในทางปฏิบัติ ความท้าทายไม่ได้อยู่ที่วิธีการดึงลวด แต่อยู่ที่การทำให้ทุกขั้นตอนตั้งแต่แท่งทองแดงไปจนถึงสายเคเบิลที่เสร็จแล้วทำงานร่วมกันด้วยความเร็วที่สม่ำเสมอและมีคุณภาพสม่ำเสมอ สายการผลิตเหล็กลวดแบบครบวงจรจัดการกับความท้าทายด้วยการรวมลำดับกระบวนการทั้งหมดไว้ภายใต้ขอบเขตงานของซัพพลายเออร์รายเดียว
ในอุตสาหกรรมเหล็ก วลี "สายการผลิตเหล็กลวด" ปกติหมายถึงโรงรีดร้อนที่แปลงเหล็กแท่งเป็นเหล็กลวดขนาด 5.5–14 มม. ในการผลิตสายเคเบิล วลีเดียวกันมีความหมายต่างกัน ในที่นี้จะอธิบายชุดเครื่องจักรและอุปกรณ์เสริมครบชุดที่แปลงแท่งทองแดงหรืออะลูมิเนียมให้เป็นลวดนำไฟฟ้า ตัวนำตีเกลียว สายเคเบิลหุ้มฉนวน และสุดท้ายเป็นผลิตภัณฑ์บรรจุภัณฑ์ที่พร้อมสำหรับการจัดส่ง กลุ่มผลิตภัณฑ์ของ Jiacheng Technology เป็นไปตามตรรกะนี้ ตั้งแต่การหล่อแท่งทองแดงอย่างต่อเนื่องและการสลายแท่งทองแดงไปจนถึงการพันเกลียว การอัดขึ้นรูป การทดสอบ และการบรรจุ
การเลือกรุ่นแบบครบวงจรหมายความว่าซัพพลายเออร์มีหน้าที่รับผิดชอบด้านวิศวกรรมกระบวนการ การจับคู่อุปกรณ์ การควบคุมดูแลการติดตั้ง และการทดสอบการใช้งาน ค่าไม่ได้อยู่เฉพาะในแต่ละเครื่องเท่านั้น แต่ยังอยู่ในอินเทอร์เฟซระหว่างเครื่องเหล่านั้นด้วย ผู้ซื้อควรคาดหวังพันธมิตรที่รับผิดชอบหนึ่งราย เป้าหมายด้านประสิทธิภาพหนึ่งรายการ และทีมบริการหนึ่งทีม
เหตุใดแนวทางแบบครบวงจรจึงช่วยลดความเสี่ยงในการจัดซื้อจัดจ้าง
ความเสี่ยงที่ใหญ่ที่สุดในกลุ่มผู้จำหน่ายหลายรายไม่ใช่การที่เครื่องจักรทำงานล้มเหลว มันเป็นความไม่ตรงกันระหว่างขั้นตอน ตัวอย่างเช่น เครื่องสลายแท่งอาจดึงแท่งทองแดงขนาด 8 มม. ลงมาเหลือ 2.4 มม. แต่หากหน่วยหลอมปลายน้ำมีช่วงความเร็วที่แตกต่างกัน ลวดจะสะสมหรือยืดตัว ทำให้เกิดปัญหาการยืดตัวและการนำไฟฟ้า ความแตกต่างที่ยอมรับได้เล็กน้อยในขั้นตอนหนึ่งจะกลายเป็นของเสียจากการผลิตในขั้นตอนถัดไป
ด้วยสายผลิตภัณฑ์แบบครบวงจร ซัพพลายเออร์จะต้องรับผิดชอบต่ออินเทอร์เฟซเหล่านี้ พารามิเตอร์การวาดถูกตั้งค่าให้ตรงกับขั้นตอนการหลอมและการพันเกลียว สายการอัดขึ้นรูปมีขนาดเพื่อรองรับมัดตัวนำโดยไม่มีแรงดึงมากเกินไป งานวิศวกรรมกระบวนการนี้มักเป็นคุณค่าที่ซ่อนอยู่ของสัญญาแบบครบวงจร และมักจะเป็นสิ่งที่แยกการทำงานที่ราบรื่นออกจากระยะเวลาการทดลองและข้อผิดพลาดอันยาวนานที่เจ็บปวด
สำหรับผู้ซื้อ สิ่งนี้ยังทำให้การจัดซื้อจัดจ้างง่ายขึ้นอีกด้วย แทนที่จะจัดการใบสั่งซื้อ การรับประกันบริการ และกำหนดการติดตั้งแยกกันห้าหรือหกใบ โรงงานจะจัดการกับสัญญาฉบับเดียว หากปัญหาปรากฏขึ้นที่ทางแยกระหว่างขั้นตอนการดึงและการลากสาย ก็ไม่มีข้อโต้แย้งว่าผู้ขายรายใดต้องรับผิดชอบ นี่เป็นสิ่งสำคัญอย่างยิ่งสำหรับผู้ผลิตสายเคเบิลรายเล็กที่ไม่มีทีมวิศวกรภายในบริษัทขนาดใหญ่
อุปกรณ์หลักในสายการผลิตเหล็กลวดที่สมบูรณ์
แม้ว่าการกำหนดค่าที่แน่นอนจะขึ้นอยู่กับประเภทของสายเคเบิลที่ผลิต แต่โดยทั่วไปแล้วสายการผลิตเหล็กลวดแบบครบวงจรสำหรับตัวนำทองแดงหรืออะลูมิเนียมจะมีขั้นตอนต่อไปนี้
การเตรียมและการหล่อคันเบ็ด
เส้นมักจะเริ่มต้นด้วยเครื่องหล่อแบบต่อเนื่องด้วยแท่งทองแดงไร้ออกซิเจนโดยวิธีวาดขึ้นด้านบน เครื่องจักรนี้ผลิตแท่งทองแดงคุณภาพสูงโดยตรงจากทองแดงด้วยไฟฟ้าหรือเศษทองแดง ทำให้ไม่จำเป็นต้องซื้อแท่งทองแดงภายนอก กระบวนการหล่อจะควบคุมปริมาณออกซิเจน โครงสร้างเกรน และสภาพการนำไฟฟ้า ซึ่งจำเป็นสำหรับประสิทธิภาพการวาดแบบปลายน้ำ เมื่อมีการจ่ายแกนจากภายนอก เครื่องแยกชิ้นส่วนของแกนจะเข้ามาแทนที่ แบบฉบับ เครื่องหล่อแท่งทองแดงแบบต่อเนื่องปราศจากออกซิเจน จาก Jiacheng สามารถผลิตก้านที่มีความหนาแน่นสม่ำเสมอและมีปริมาณออกซิเจนต่ำ ทำให้สามารถดึงความเร็วได้สูงขึ้นและการแตกหักน้อยลง
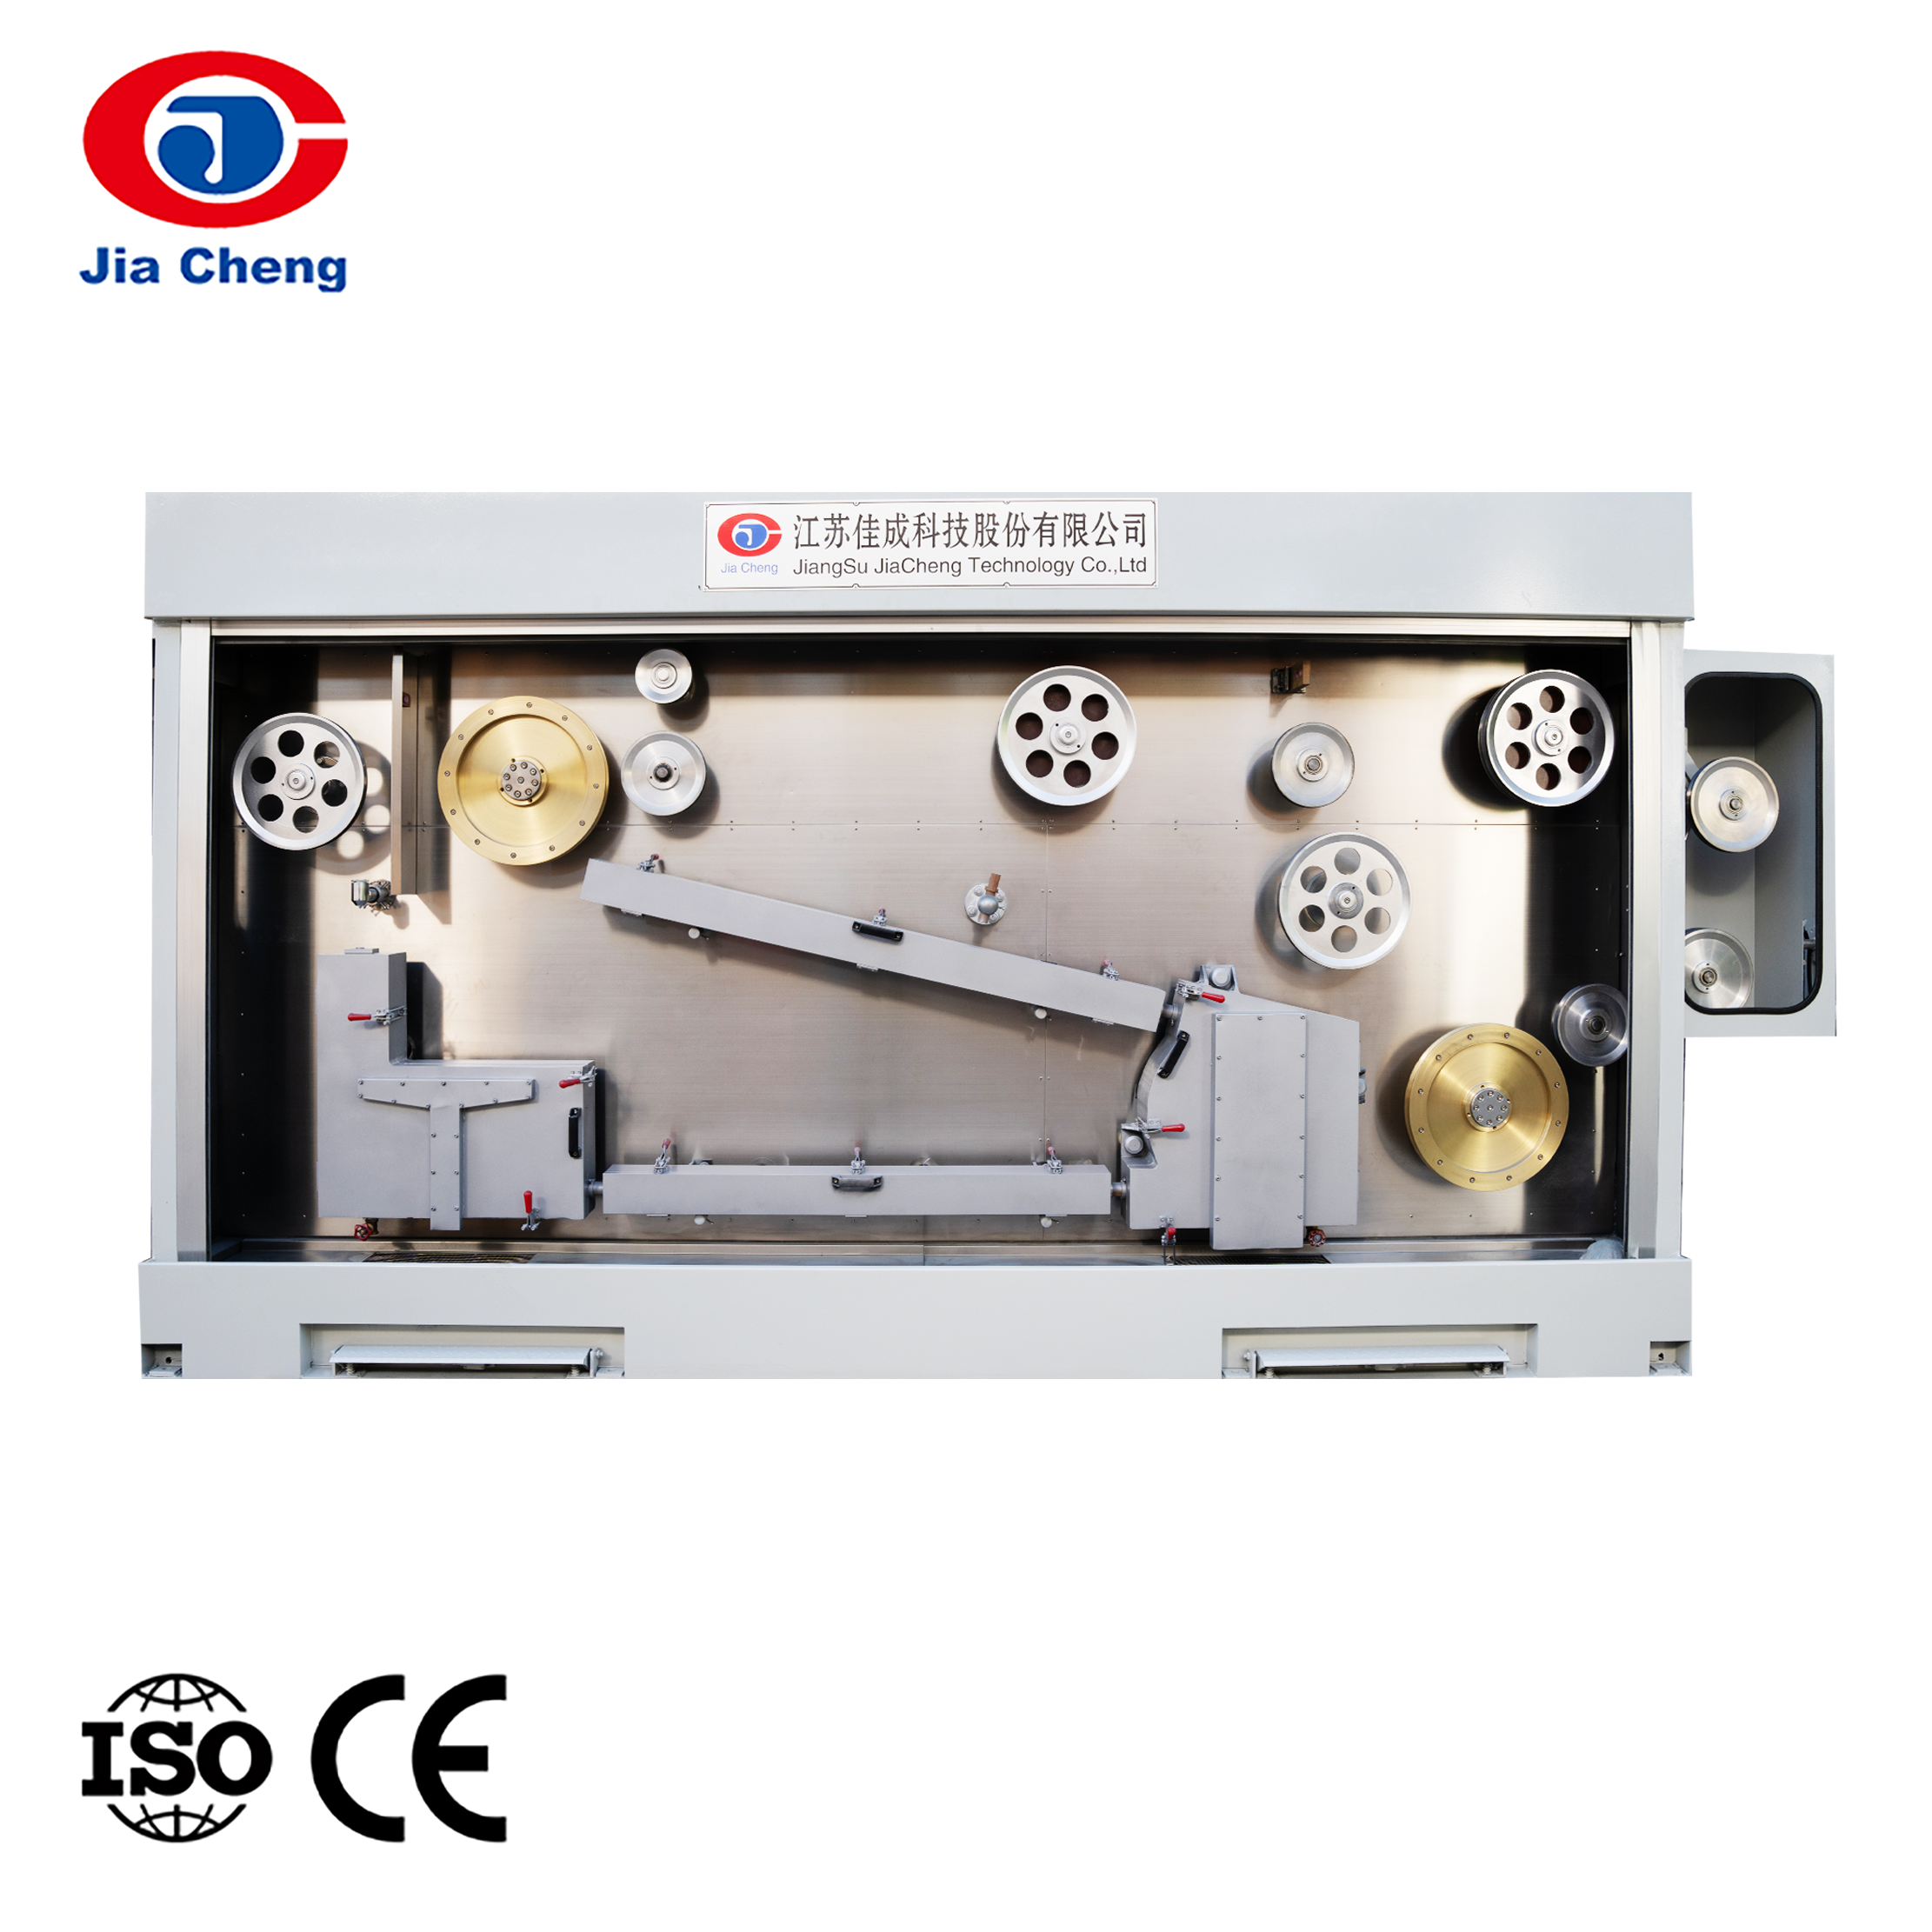
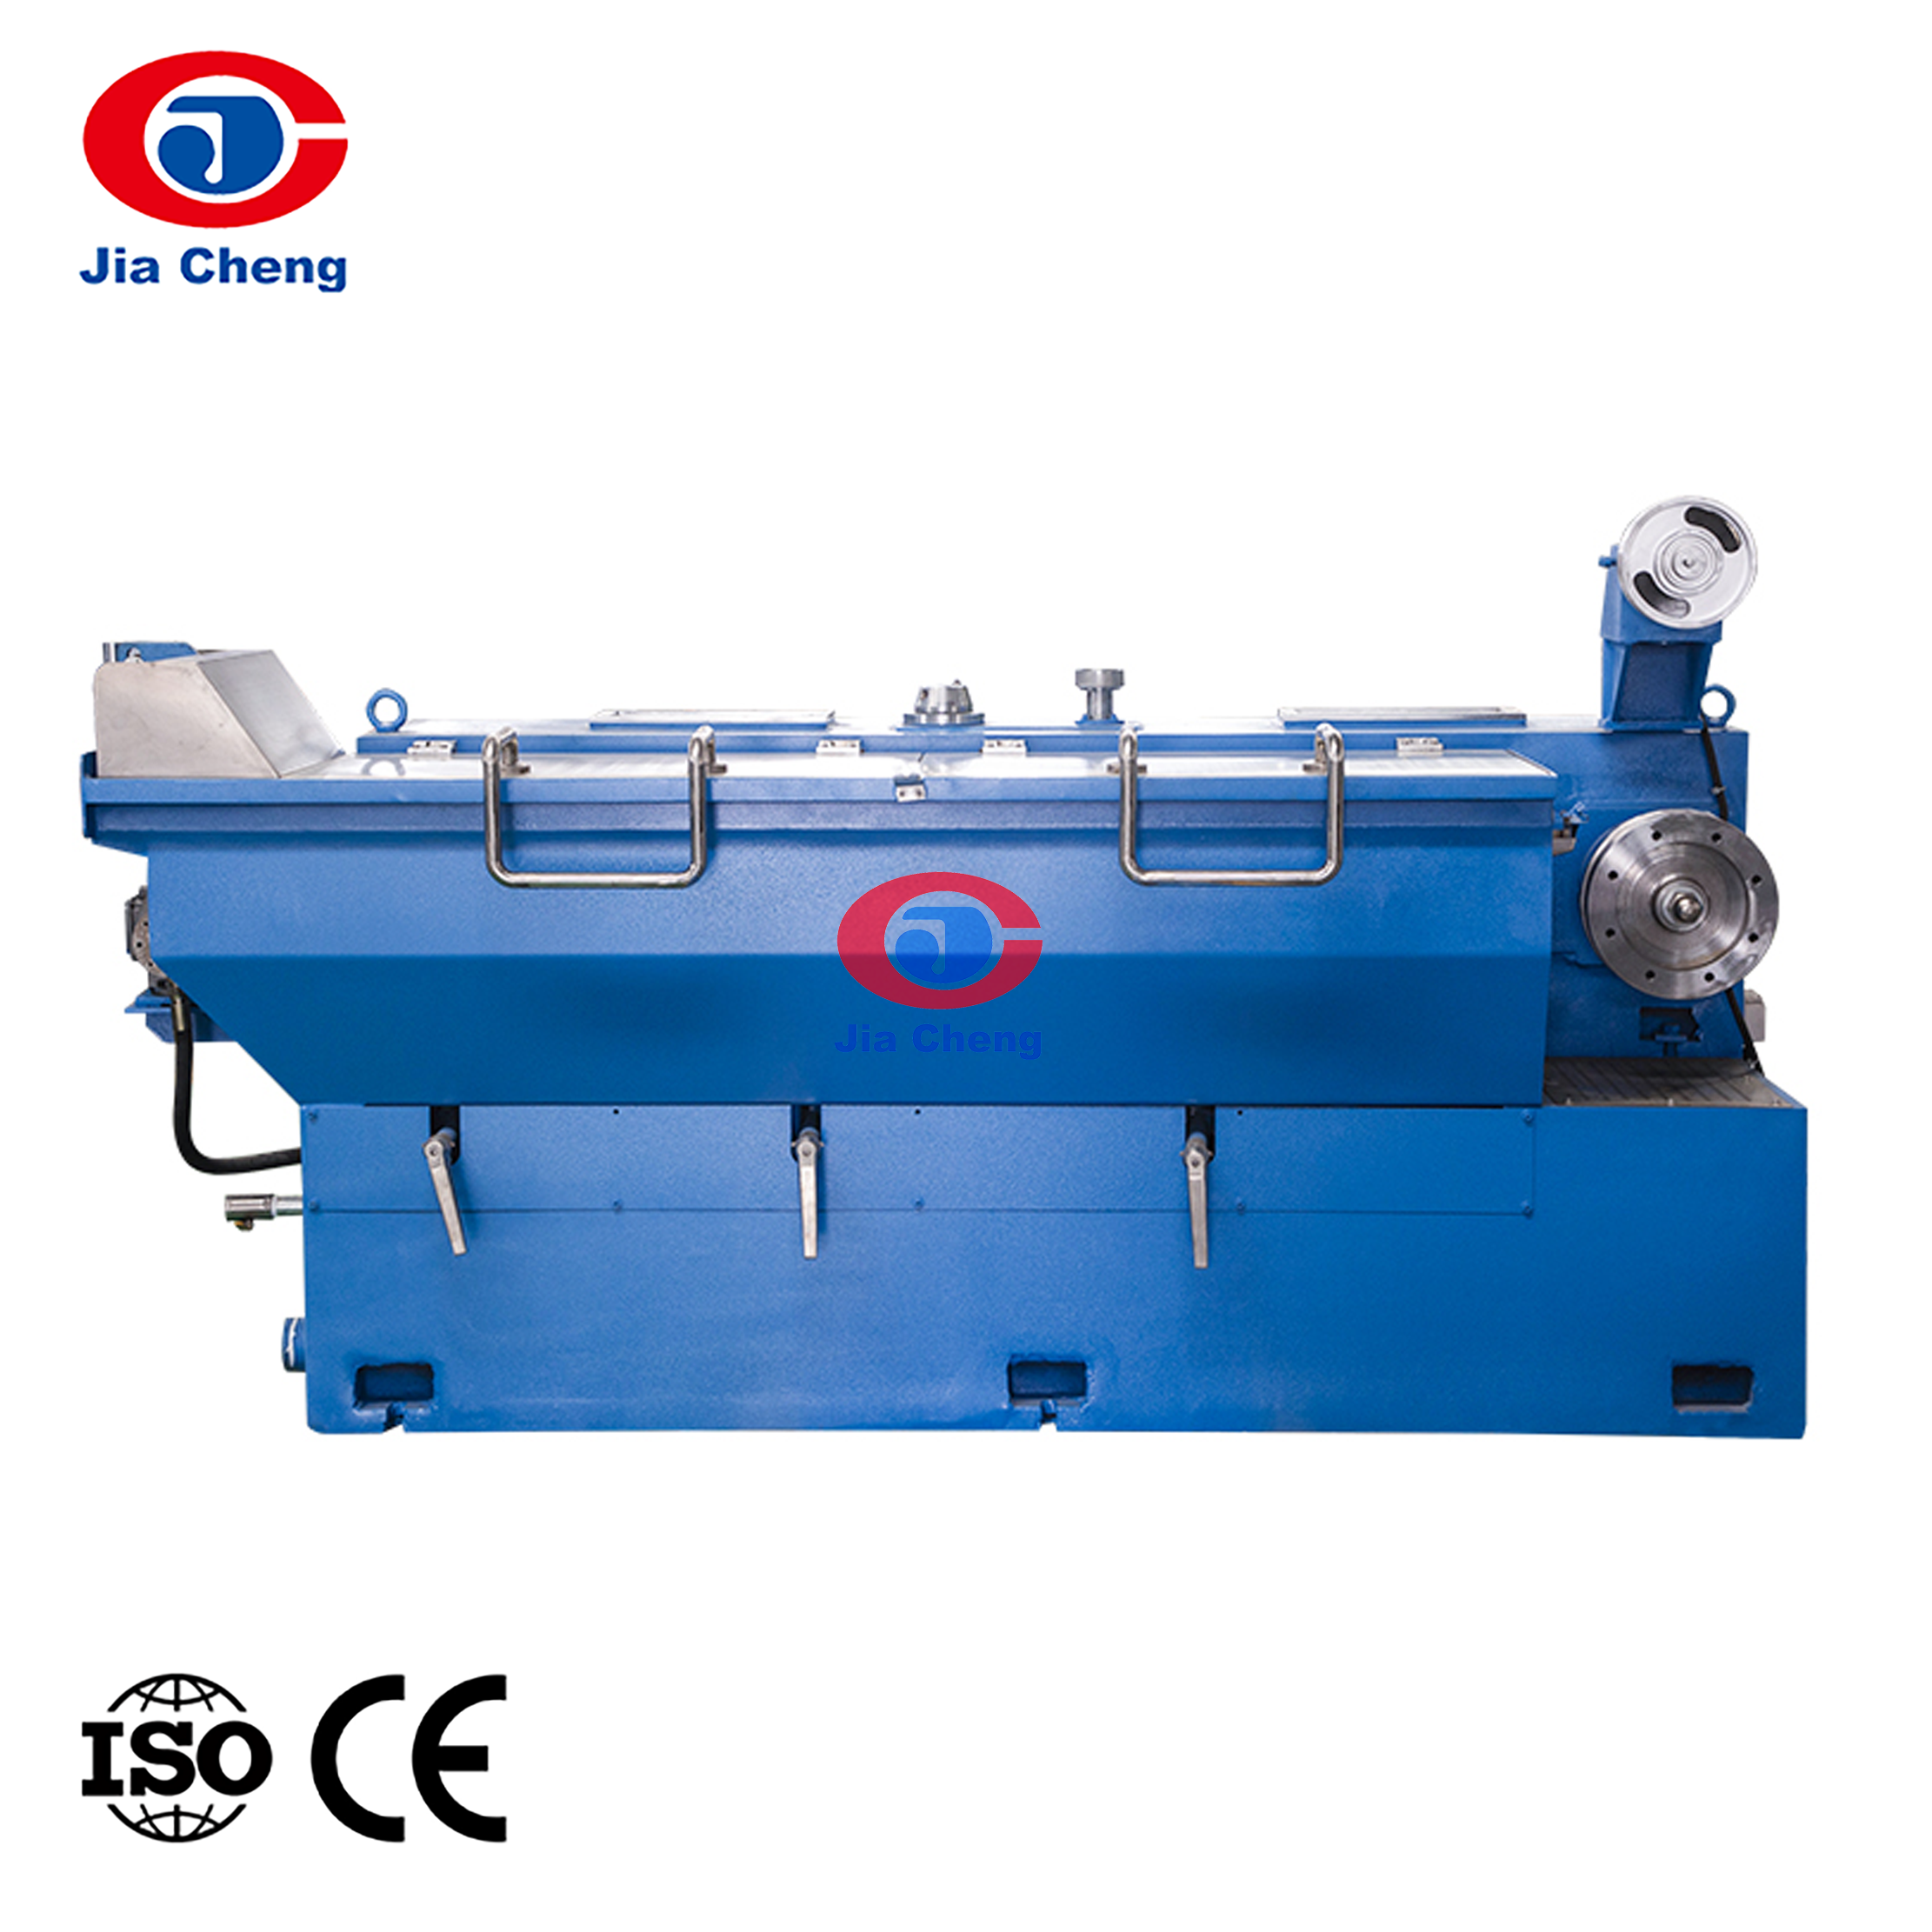
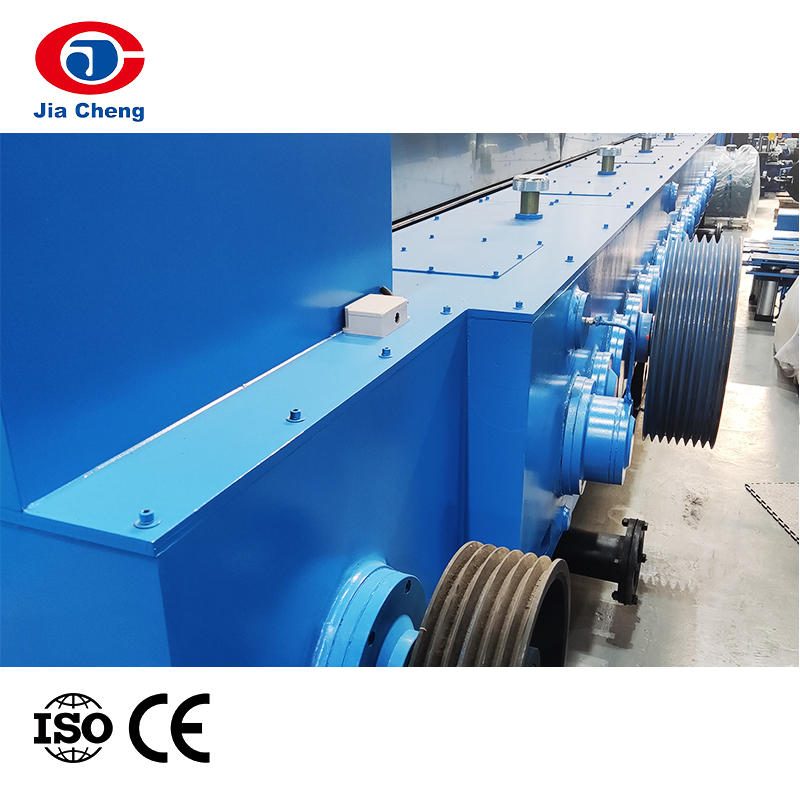 เครื่องสลายแท่งทองแดง LHT450 สำหรับการลดเส้นผ่านศูนย์กลางของแท่ง เครื่องนี้ดึงแท่งทองแดงจากขนาด 8 มม. ลงมาเหลือ 1.5-4 มม. โดยผสานรวมส่วนประกอบการจ่ายออก การดึง การอบอ่อน และการรับขึ้น ช่วยให้สามารถลดขนาดแท่งลงได้อย่างสม่ำเสมอสำหรับการวาดลวดแบบดาวน์สตรีม รองรับการประมวลผลด้วยความเร็วสูงและการแตกหักน้อยลง ดูผลิตภัณฑ์ →
การพังทลายของร็อดและการวาดแบบละเอียด
หลังจากเตรียมก้านแล้ว ต้องดึงก้านลงไปตามเส้นผ่านศูนย์กลางของเส้นลวดที่ต้องการ นี่คือจุดที่เครื่องวาดลวดเข้ามามีบทบาท เครื่องแยกแกนจะลดแกนหนาให้เหลือขนาดกลาง ในขณะที่เครื่องวาดแบบละเอียดและแบบหลายลวดจะลดขนาดลวดให้เป็นไปตามข้อกำหนดที่แน่นอน จำนวนแม่พิมพ์ การออกแบบกว้าน และระบบควบคุมความตึง ล้วนส่งผลต่อคุณภาพพื้นผิวและการยืดตัวของสายไฟขั้นสุดท้าย สำหรับสายการผลิตที่ทำงานอย่างต่อเนื่อง การเลือกเครื่องถอนแบบและลำดับแม่พิมพ์เป็นปัจจัยสำคัญในต้นทุนการเป็นเจ้าของทั้งหมด
เมื่อประเมินขั้นตอนการวาดภาพ วิศวกรส่วนใหญ่จะตรวจสอบขั้นตอนแรก วิธีการเลือกเครื่องวาดลวดทองแดง เกณฑ์: ช่วงเส้นผ่านศูนย์กลางอินพุตและเอาต์พุต ความเร็วการวาด จำนวนสายไฟ ความสามารถในการอบอ่อน และการใช้พลังงาน ซัพพลายเออร์ที่ดีจะให้ข้อมูลที่ชัดเจนเกี่ยวกับพารามิเตอร์เหล่านี้ เพื่อให้ผู้ซื้อสามารถเปรียบเทียบเครื่องจักรและตรวจสอบว่าสายการผลิตจะถึงเอาท์พุตเป้าหมายหรือไม่
การหลอมและการ Tinning
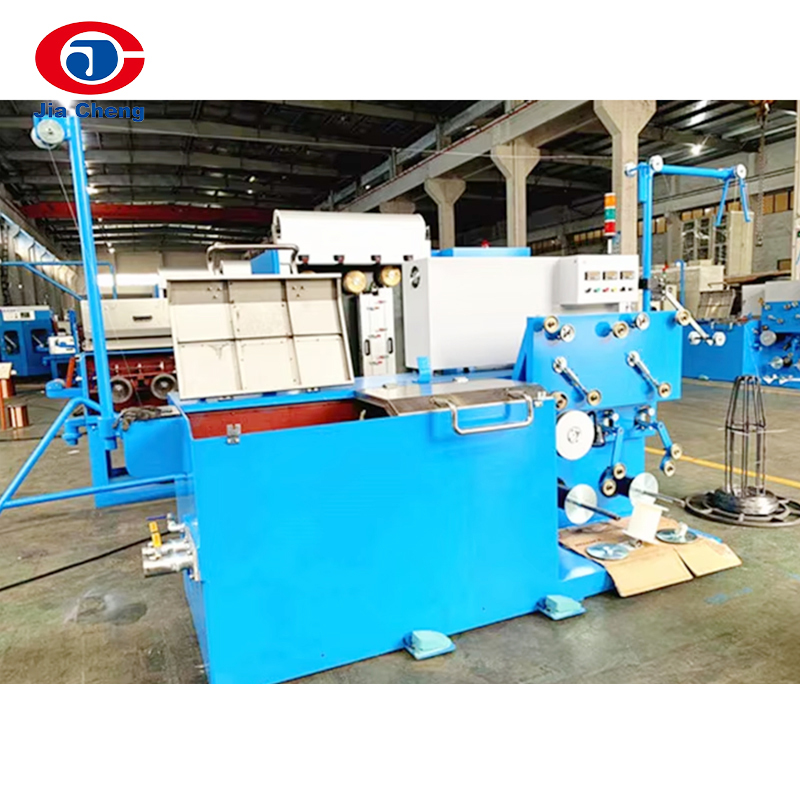
ลวดทองแดงที่ดึงออกมานั้นผ่านการชุบแข็งและจำเป็นต้องอบอ่อนเพื่อคืนความนุ่มนวลและการนำไฟฟ้า ในสายการผลิตแบบครบวงจร สามารถทำได้แบบอินไลน์หรือออฟไลน์ เครื่องหลอมแบบออนไลน์ถูกรวมเข้ากับกระบวนการวาดโดยตรง ดังนั้นลวดจึงถูกอบอ่อนในขณะที่ดึงออกมา ซึ่งจะช่วยลดการจัดการและปรับปรุงความสม่ำเสมอ สำหรับลวดเคลือบดีบุก เครื่องอบอ่อนและเคลือบดีบุกแบบออฟไลน์จะใช้การเคลือบดีบุกกับทองแดงอบอ่อน จึงมีความทนทานต่อการกัดกร่อนและบัดกรีได้ง่าย
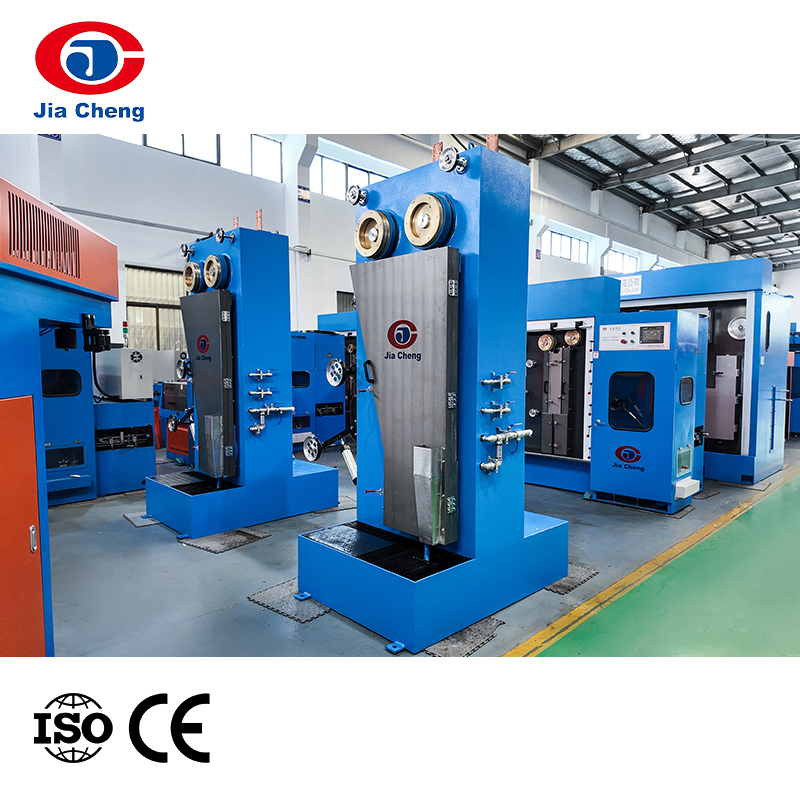 เครื่องหลอมแบบออนไลน์สำหรับการทำให้ลวดอ่อนตัวในสายการผลิต เครื่องอบอ่อนนี้ผสานรวมเข้ากับเส้นวาดโดยตรง ช่วยคืนความอ่อนตัวของลวดและความนำไฟฟ้าโดยไม่ต้องหยิบจับเป็นพิเศษ มีจำหน่ายในประเภทแนวนอนหรือแนวตั้ง โดยจับกับเส้นลวดที่มีเส้นผ่านศูนย์กลางตั้งแต่ 0.35 มม. ถึง 4.5 มม. ที่ความเร็วสูงถึง 25 ม./นาที ดูผลิตภัณฑ์ →
การควั่นและการมัด
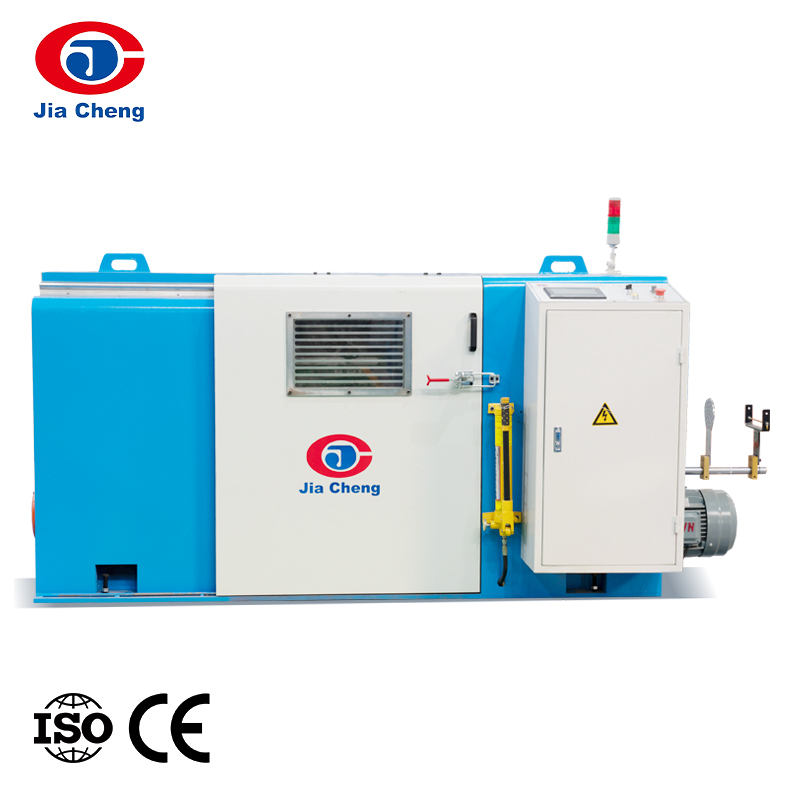
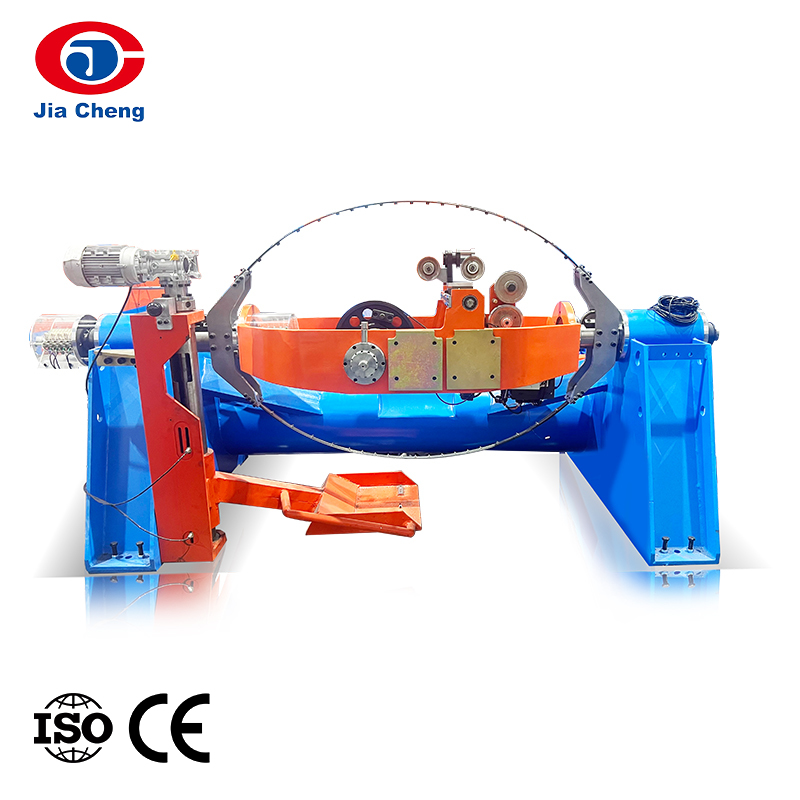
ตัวนำสายเคเบิลส่วนใหญ่จะตีเกลียวไม่แข็ง ขั้นตอนการพันเกลียวใช้เครื่องพันเกลียวคู่ เครื่องพันเกลียวแบบแข็ง หรือเครื่องพันเกลียวแบบท่อเพื่อรวมสายไฟหลายเส้นเข้าเป็นตัวนำที่มีขนาดกะทัดรัดและยืดหยุ่นได้ ประสิทธิภาพของสายในขั้นตอนนี้ขึ้นอยู่กับความเร็วของสายและการควบคุมระดับเสียง สำหรับตัวนำไฟฟ้าเหนือศีรษะ เช่น AAC หรือ ACSR จำเป็นต้องใช้เครื่องตีเกลียวเฟรมแบบแข็งเพื่อให้เกิดแรงตึงสูงและมีการบดอัดที่แน่นหนา
การอัดขึ้นรูปฉนวนและเปลือก
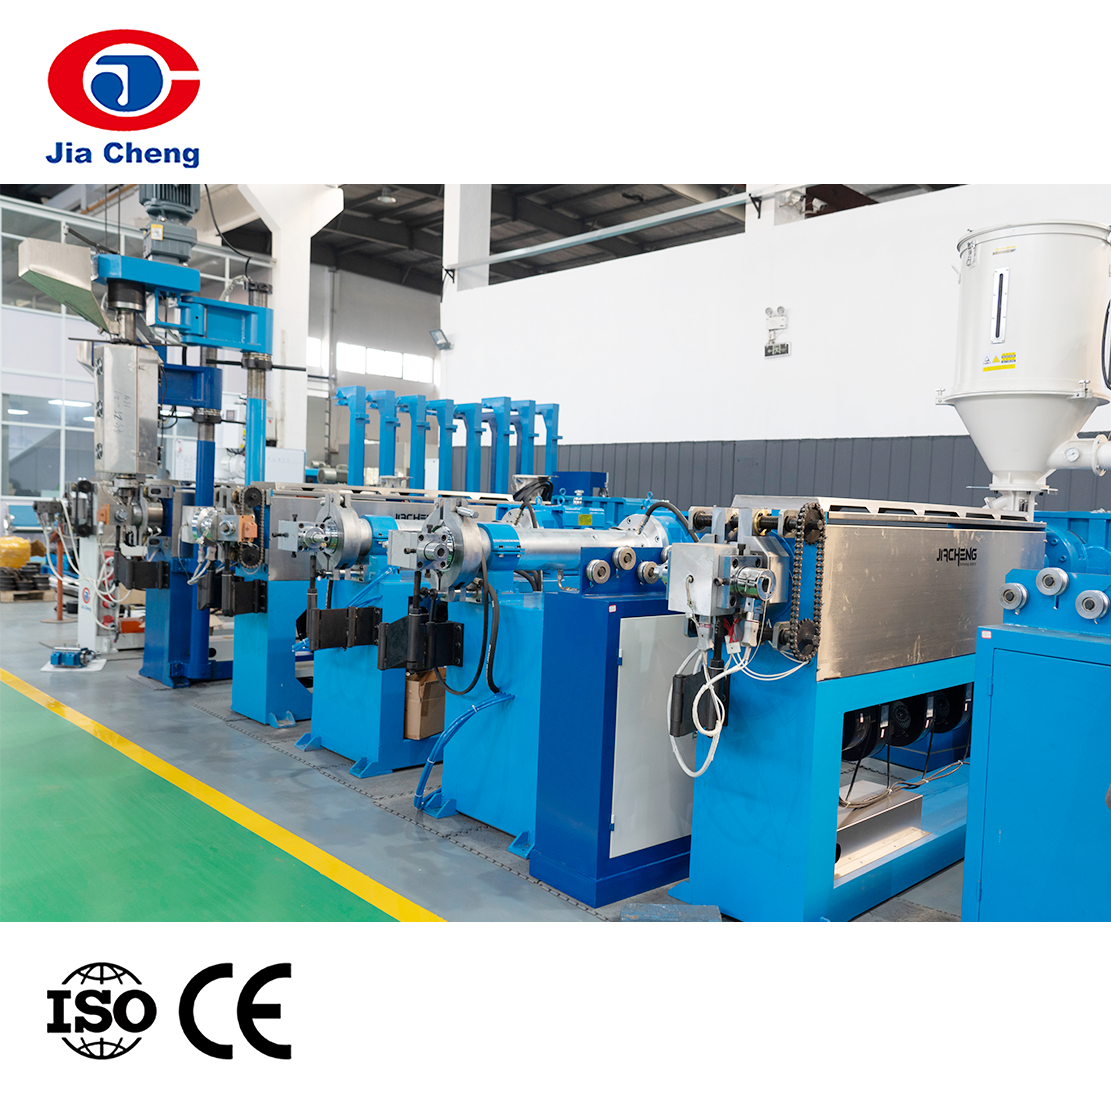
เมื่อตัวนำมีความเสถียรแล้ว จะต้องหุ้มฉนวนสายเคเบิล สายการอัดรีดใช้ PVC, PE, XLPE, ยางซิลิโคน หรือฉนวนโฟม ขึ้นอยู่กับการใช้งานของสายเคเบิล สายการผลิตฉนวนลวดความเร็วสูงเป็นแกนหลักของขั้นตอนนี้ ต้องรักษาความหนาของผนัง ความร่วมศูนย์ และการยึดเกาะที่สม่ำเสมอแม้ที่ความเร็วของเส้นสูง สำหรับผลิตภัณฑ์เฉพาะทาง กลุ่มผลิตภัณฑ์อาจรวมถึงหน่วยเชื่อมขวาง การอัดรีดร่วมสามชั้น หรือการเกิดฟองทางกายภาพ
 สายการผลิตฉนวนลวดความเร็วสูงสำหรับสายไฟหลัก กลุ่มผลิตภัณฑ์นี้รับประกันความหนาของฉนวนที่สม่ำเสมอ มีความเข้มข้นสูงและประสิทธิภาพทางไฟฟ้าผ่านการควบคุมการอุ่น การอัดขึ้นรูป และการทำความเย็นที่แม่นยำ ตอบสนองความต้องการการผลิตขนาดใหญ่สำหรับสายไฟแกนหุ้มฉนวนที่ความเร็วสูง ดูผลิตภัณฑ์ →
การทดสอบและอุปกรณ์เสริม
สายการผลิตแบบครบวงจรจะไม่สมบูรณ์หากไม่มีการควบคุมคุณภาพ เครื่องทดสอบสายเคเบิล เช่น เครื่องทดสอบแรงดึงแบบดิจิทัล สะพานต้านทาน เครื่องทดสอบความทนทานต่อไฟฟ้าแรงสูง และเตาอบที่เสื่อมสภาพ ช่วยให้โรงงานตรวจสอบได้ว่าสายเคเบิลที่เสร็จแล้วนั้นตรงตามมาตรฐานระดับชาติหรือนานาชาติ อุปกรณ์เสริมซึ่งรวมถึงการรับกลับ การจ่ายออก ตัวสะสม และอุปกรณ์ทดสอบประกายไฟ ช่วยให้สายการผลิตทำงานได้อย่างราบรื่นและปกป้องผลิตภัณฑ์จากความเสียหาย
วิธีการประเมินซัพพลายเออร์แบบครบวงจร
ก่อนที่ผู้ผลิตสายเคเบิลจะลงนามในสัญญาสำหรับสายการผลิตเหล็กลวดแบบครบวงจร ซัพพลายเออร์จะต้องได้รับการประเมินนอกเหนือจากโบรชัวร์ ประเด็นต่อไปนี้คือการตรวจสอบเชิงปฏิบัติที่สามารถป้องกันเหตุไม่คาดคิดที่มีค่าใช้จ่ายสูงในภายหลังได้
- ความครอบคลุมของเครื่องจักร: ยืนยันว่าซัพพลายเออร์จัดการทั้งกระบวนการต้นทาง เช่น การหล่อและการแตกของก้าน และขั้นตอนปลายน้ำ เช่น การอัดขึ้นรูปและการทดสอบ ช่องว่างในความครอบคลุมนี้อาจบังคับให้ผู้ซื้อต้องประสานงานกับผู้ขายรายที่สองอยู่ดี
- ความสามารถด้านวิศวกรรมกระบวนการ: ขอข้อมูลอ้างอิงเกี่ยวกับการจับคู่ความเร็วของสายการผลิต การกำหนดขนาดแม่พิมพ์ การควบคุมแรงตึง และความสามารถในการทำความเย็น ซัพพลายเออร์ที่สามารถอธิบายวิธีการทำงานร่วมกันของเครื่องจักรได้มักจะเชื่อถือได้มากกว่าซัพพลายเออร์ที่ขายเฉพาะแต่ละยูนิต
- เครื่องมือการทดสอบและคุณภาพ: ซัพพลายเออร์ที่จัดหาอุปกรณ์ทดสอบสายเคเบิลแสดงให้เห็นว่าตนเข้าใจข้อกำหนดด้านคุณภาพผลิตภัณฑ์ขั้นสุดท้าย นี่เป็นสัญญาณที่ชัดเจนว่ามีความสามารถแบบครบวงจรโดยสมบูรณ์
- การติดตั้งและการฝึกอบรม: ชี้แจงว่าสัญญาดังกล่าวรวมถึงการว่าจ้าง การฝึกอบรมผู้ปฏิบัติงาน และขั้นตอนการทดสอบการยอมรับที่กำหนดไว้หรือไม่ ข้อกำหนดเหล่านี้จะกำหนดความเร็วของสายการผลิตถึงการผลิตที่มั่นคง
- กรณีอ้างอิง: ขอตัวอย่างเอกสารของสายการผลิตสายเคเบิลที่คล้ายกัน โดยเฉพาะอย่างยิ่งสำหรับสายเคเบิลประเภทเฉพาะของคุณ ตัวอย่างควรรวมเอาต์พุตรายปี ความเร็วของสาย และการปรับเปลี่ยนแบบกำหนดเองใดๆ ที่ทำขึ้น
ทางลัดที่มีประโยชน์อย่างหนึ่งคือการแมปกลุ่มผลิตภัณฑ์ของซัพพลายเออร์กับห่วงโซ่กระบวนการทั้งหมด ในกรณีของ Jiacheng กลุ่มผลิตภัณฑ์ครอบคลุมตั้งแต่การหล่ออย่างต่อเนื่องและการสลายแท่งเหล็ก ผ่านการพันเกลียวและการอัดขึ้นรูป ไปจนถึงเครื่องทดสอบสายเคเบิลและอุปกรณ์เสริมในการบรรจุ ความกว้างนี้เป็นสิ่งที่สายการผลิตแบบครบวงจรต้องการ
สายเคเบิลประเภทใดที่ได้รับประโยชน์สูงสุดจากสายแบบครบวงจร
สายเคเบิลประเภทต่างๆ มีความต้องการที่แตกต่างกันในสายการผลิต ตารางด้านล่างสรุปข้อกำหนดกระบวนการทั่วไปสำหรับกลุ่มผลิตภัณฑ์ทั่วไป
| ประเภทสายเคเบิล | ข้อกำหนดกระบวนการที่สำคัญ | ขั้นตอนของบรรทัดที่เกี่ยวข้อง |
|---|---|---|
| สายไฟและแรงดันต่ำ | ตัวนำไฟฟ้าสูง ความหนาของฉนวนสม่ำเสมอ การยึดเกาะของเปลือกดี | การวาด การหลอม การมัด การอัดรีดฉนวน การหุ้ม การทดสอบ |
| ตัวนำเหนือศีรษะ (AAC, ACSR, ABC) | ความต้านทานแรงดึงสูง การพันเกลียวที่กะทัดรัด ความต้านทานการกัดกร่อน | การพังทลายของก้าน การพันเกลียวของโครงแข็ง การรักษาการป้องกันการกัดกร่อน |
| ข้อมูลและสายโคแอกเซียล | ขนาดที่แม่นยำ ความจุต่ำ ความต้านทานที่สม่ำเสมอ | การวาดแบบละเอียด การบิดสองครั้ง การอัดขึ้นรูปฟอง การห่อ |
| สายเคเบิลทนไฟ | เทปพันไมกา ควันต่ำ ทนต่ออุณหภูมิสูง | การวาด การหลอม การมัด การติดไมกา การหุ้ม การทดสอบ |
| สายพลังงานแสงอาทิตย์และ EV | ทนต่ออุณหภูมิสูง มีความยืดหยุ่น อายุการใช้งานยาวนาน | การดึง การอบอ่อน การอัดรีดซิลิโคนหรือการเชื่อมขวาง การทดสอบ |
เมื่อผู้ผลิตผลิตสายเคเบิลหลายตระกูลบนไซต์เดียวกัน สายการผลิตแบบครบวงจรได้รับการออกแบบโดยคำนึงถึงความยืดหยุ่นในการเปลี่ยนแปลง นี่คือจุดที่การควบคุมชุดแม่พิมพ์ การออกแบบสกรูอัดขึ้นรูป และความเร็วของสายการผลิตอย่างใกล้ชิดมีความสำคัญมากกว่าจำนวนเครื่องจักรที่ติดตั้ง
บรรทัดล่าง
สายการผลิตเหล็กลวดแบบครบวงจรในอุตสาหกรรมเคเบิลถือเป็นกลยุทธ์ ไม่ใช่แค่ชุดอุปกรณ์เท่านั้น หมายถึงการเลือกซัพพลายเออร์ที่เข้าใจกระบวนการทั้งหมดตั้งแต่แท่งทองแดงไปจนถึงสายเคเบิลสำเร็จรูป และผู้ที่อยู่เบื้องหลังปฏิสัมพันธ์ระหว่างขั้นตอนต่างๆ สำหรับโรงงานที่ต้องการเพิ่มผลผลิต ลดของเสีย หรือเข้าสู่ส่วนสายเคเบิลใหม่ วิธีการนี้จะช่วยลดเวลาในการผลิตและขจัดความเสี่ยงทางเทคนิคออกไปจากผู้ซื้อ
ก่อนตัดสินใจ ให้เปรียบเทียบวิธีที่ซัพพลายเออร์จัดการกับอินเทอร์เฟซที่สำคัญสามประการในสายการผลิต: ลวดต่อสาย ลวดต่อตัวนำ และตัวนำถึงฉนวน ขอทราบพิกัดความเผื่อ ความเร็วของสายการผลิต และเกณฑ์การยอมรับที่เฉพาะเจาะจง หากซัพพลายเออร์สามารถตอบคำถามเหล่านั้นได้อย่างชัดเจน เส้นทางแบบครบวงจรก็มีแนวโน้มที่จะให้ประสิทธิภาพตามที่คาดหวัง